4轴攻牙机自编程步骤详细说明
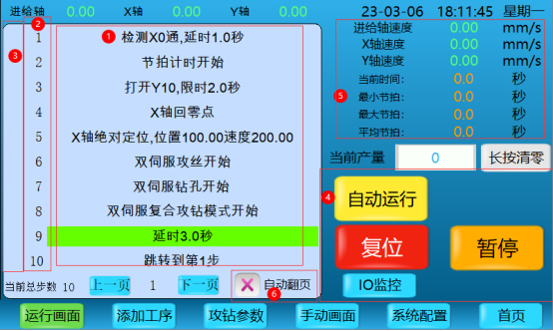

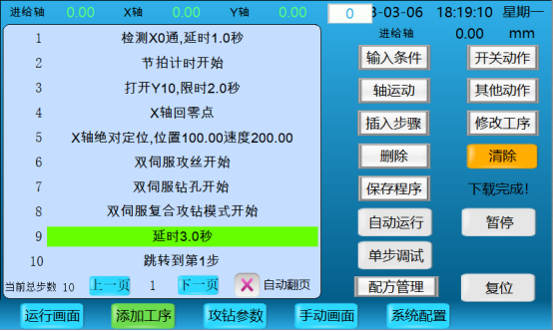
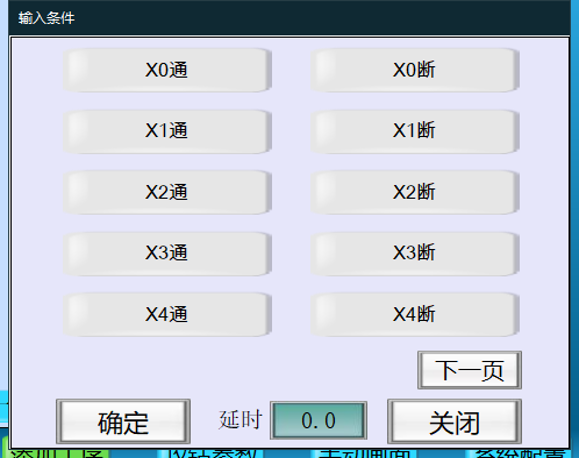
输入按钮通延时时间后跳转或者断开延时时间后跳转,作为输入延时用,单位秒
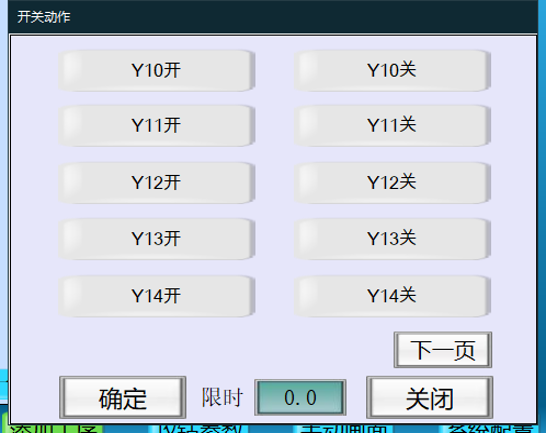
开关限时:仅对打开Y点有效,通限时时间后Y点自动关闭,或者执行Y关动作关闭Y点,单位秒
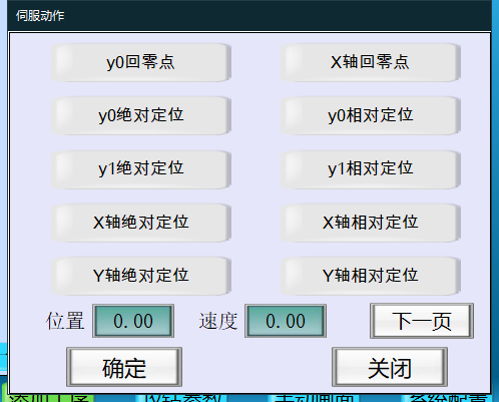
单轴动作:分回0、绝对定位和相对定位,位置单位mm,速度单位mm/s,为单轴运动时使用
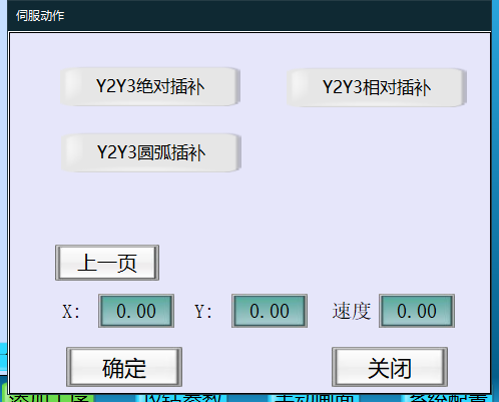
多轴联动: 支持Y2,Y3的绝对插补和相对插补、圆弧插补,位置单位mm,速度单位mm/s
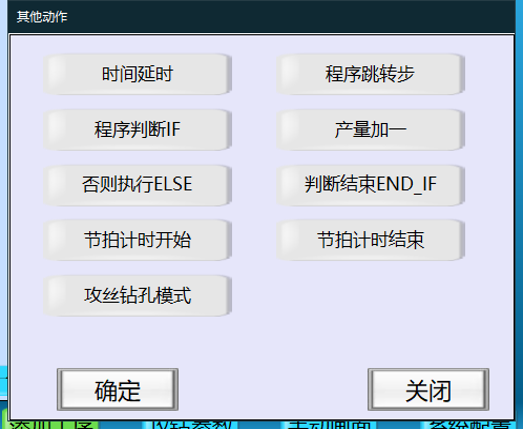
1.时间延时:单位秒
2.程序跳转:执行到此步骤时跳转到指定步3.产量加1:执行到此位置后当前产量加1
4.节拍计时:节拍计时开始时开始计算时间,直到执行到节拍计时结束,用来查看产品生产周期时间。
5.程序判断:可对X点、Y点、M点进行简单的IF-ELSE-ENDIF判断
6.攻丝钻孔模式:Y0、Y1开始进行攻丝或者钻孔。
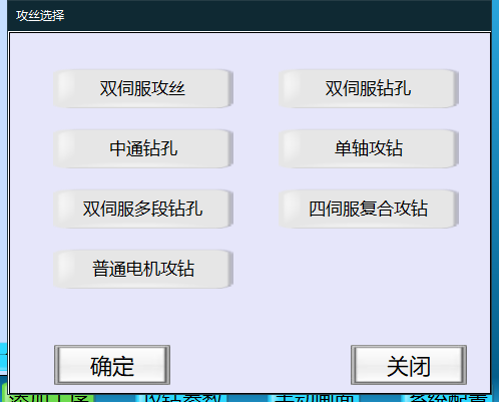
程序编辑
程序编辑区选择某具体步骤,当前步显示为绿色后,可在当前位置对程序进行插入、修改、删除等功能程序保存
程序编辑完成后需要点击保存后才可以生效
程序调试和运行
1.自动运行:程序按照步序,从上到下依次自动执行;
2.暂停:程序运行后点击暂停,会暂停执行和向下跳转,再次点击会在当前位置继续执行;
3.单步调试:执行完当前步后,点击下一步才会跳转
4.复位:程序复位,回到初始位置
5.清除:删除当前所有程序步,从新编辑
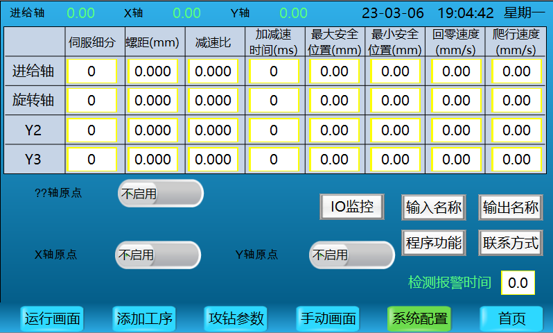
伺服细分:伺服旋转一圈的脉冲数
螺距:伺服旋转一圈后机械的移动量
减速比:是否具有减速机构,没有的话填写1,则是1:1
加减速时间:伺服启动和停止的加减速时间
安全位置:手动运行时的最大和最小安全位置,最大位置填写0时是无限距离
回零和爬行速度:回0时正向和反向爬行速度
原点配置:根据实际接线情况,填写对应轴的原点X点,不启用时不执行回0动作;
输入输出名称:可对X点、Y点配置中文名称,填写后可同步到所有位置;
程序功能:急停、振动盘、3色指示灯、手轮微动、启动停止按钮等功能联系方式:可配置开机时的联系方式
以上功能都可以对X、Y点进行任意配置
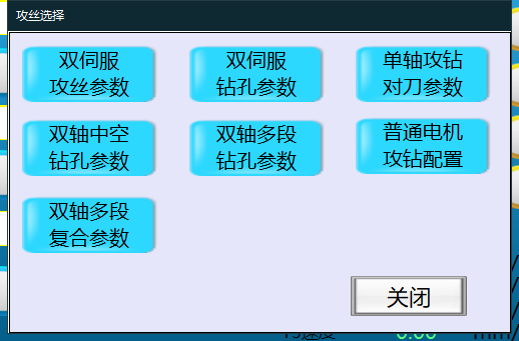
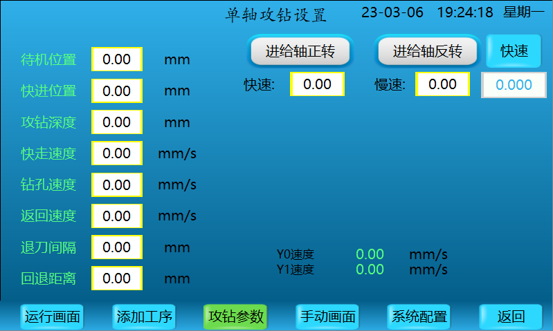
参数如攻丝模式
执行单轴钻孔时需要添加打开主轴指令;
执行单轴攻丝时,靠机械连杆的方式进行攻丝;
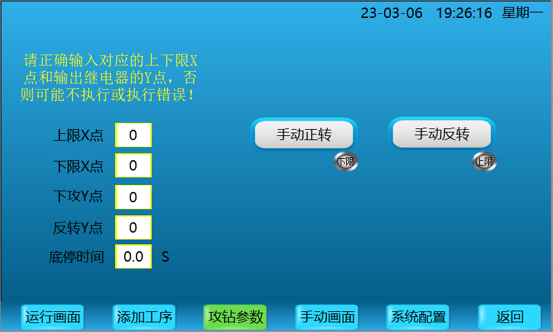
上下限位X点、正转反转Y点可自行随实际填写,程序自动处理;
开始执行指令时,下攻Y点导通,直到下限X点导通,经过底停时间后,反转Y点导通,直到上限X点导通,指令结束;2.公共参数:为每个工位设置公共运行参数,每个工位参数独立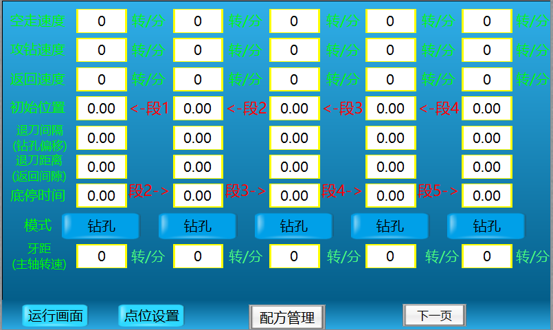
3.点位设置
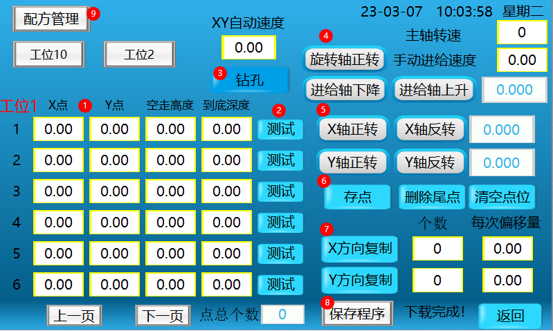
①点位设置:攻钻点位设置,每个点位的空走高度和到底深度都可以进行任意配置,每个工位支持25个点;
②测试:点位测试,点击对应点位的测试,XY轴会自动移动到点位位置,进行示教测试;
③钻孔攻牙模式:可切换当前工位的钻孔攻牙模式;
④手动区域:钻孔模式时单轴转动,攻丝模式时随牙距联动;
⑤XY手动:XY轴手动移动;
⑥点位设置:手动XY轴到攻钻点位后,点击存点可自动保存当前点位;
⑦复制:当前已经有的点位X方向或Y方向复制个数,一个工位最大25个点;
⑧保存:下载所有点位到PLC,点位更新后必须下载一次才可以更新到PLC;
⑨配方管理:点位可以存20套,保证多个产品时可以一键切换产品;
⑩工位切换:最多10个工位,每个工位的牙距、钻攻模式、都可以任意切换。
可以U盘导入导出
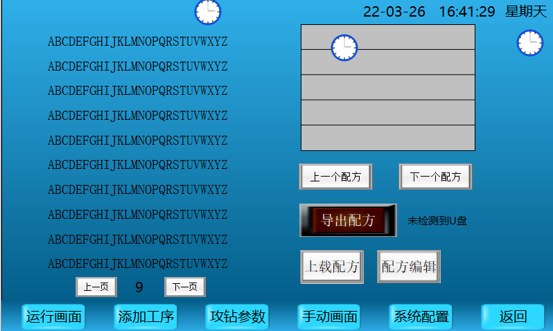
特殊功能可以开启或者关闭
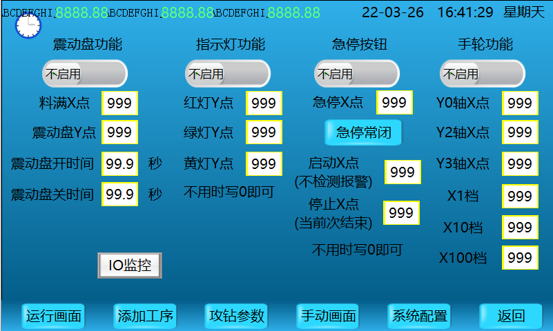 振动盘功能
开启后,料满信号X点断开关时间后,自动打开振动盘Y点,直到料满信号导通开时间后,自动关闭Y点,以此循环;
指示灯功能
开启后,报警时红灯Y点导通,自动正常运行时绿灯导通,待机状态黄色Y点导通,对应的灯填写0时,默认不启用功能;
急停功能
按下后设备急停,常开模式常闭模式可以选择;
启动点停止点
设置启动点后,不检测当前X点的超时报警
设置停止点后,当前次循环完成后自动停止
手轮功能
可以对进给轴,X轴,Y轴进行手轮微动
报警功能
当自动运行时,X点长时间未响应时,程序编辑区红色箭头闪烁,指示灯开启后红色指示灯闪烁,自动到暂停模式,解决问题后,可以切换到运行模式,可在当前步继续运行;

深入了解产品
GAIN A DEEPER UNDERSTANDING OF THE PRODUCT
免费获取样机
秉承“品质优先、高效服务”原则,为客户提供优质维修服务

维修业务
您可以在此浏览并下载各式产品相关资料,如彩页、手册、软件图纸等等,产品使用更加方便快捷
资料下载
验证产品真伪的快捷通道,为产品安全保驾护航